Серийная сборка МС-21 на Иркутском авиазаводе: как устроена бесстапельная линия для первых 18 машин «Аэрофлота»
24 сентября 2026 года на Иркутском авиационном заводе (ИАЗ, филиал ПАО «Яковлев» в составе ОАК) прошел масштабный пресс-тур, в ходе которого руководство предприятия впервые открыто продемонстрировало журналистам работу серийной сборочной линии среднемагистрального самолета МС-21-310. Завод, отмечающий в этом году свое 92-летие, ведет сборку параллельно с выпуском военной авиатехники. Прямо сейчас в цехах предприятия в разной степени готовности находятся сразу 18 серийных машин. Головной борт установочной партии с заводским номером МС.0014 уже собран и летом выполнил перелет в ЛИиДК ПАО «Яковлев» в Жуковский для прохождения комплекса сертификационных тестов. Редакция AVSIM.su разобрала устройство иркутского конвейера: как бесстапельная технология закладывает ресурс планера на 50–60 лет и как завод готовится к сдаче первых бортов для «Аэрофлота».
Бесстапельный конвейер и роботы: перестройка завода под крыло 35,9 метра
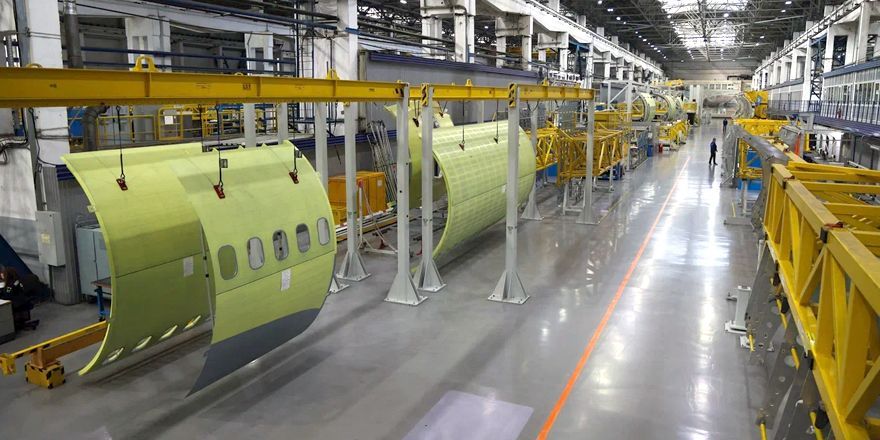
Решение о развертывании серийного производства МС-21 в Иркутске было принято в 2014 году. Большой размах крыла самолета (35,9 м) потребовал полной реконструкции производственных площадей ИАЗ. В отличие от традиционного советского авиастроения с жесткими статичными стапелями, сборку МС-21 организовали по передовому мировому стандарту — на бесстапельной поточной линии.
Принцип работы поточно-пульсирующей линии исключает лишние перемещения людей и материалов:
- ⚙️ Последовательность станций: самолет передвигается по цепочке рабочих зон строго по мере выполнения технологических этапов. На каждой станции выполняется строго регламентированный объем работ — от стыковки панелей до монтажа бортовых систем.
- 🤖 Роботизированные тележки (AGV): межоперационную логистику тяжелых агрегатов обеспечивают беспилотные платформы. Они перемещаются по цехам в автоматическом режиме, ориентируясь по специальным радиометкам, встроенным в бетонный пол. При транспортировке крупногабаритных компонентов несколько тележек работают синхронно под управлением единого компьютера.
Кооперация с «Авиастаром» и персонализация под «Аэрофлот»
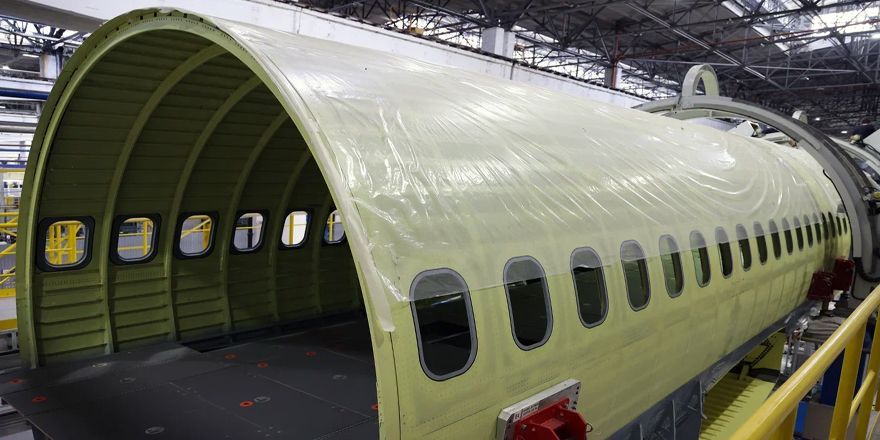
Фюзеляж МС-21 технологически разделен на пять основных отсеков (индексы от F1 до F5). Силовые панели обшивки поставляет ульяновский самолетостроительный завод «Авиастар». В агрегатно-сборочном цехе ИАЗ из двух базовых панелей формируют так называемую суперпанель, а затем из суперпанелей собирают готовый цилиндрический отсек фюзеляжа.
Отсеки F1–F3 формируют носовую часть и передний полуфюзеляж, а отсеки F4–F5 образуют хвостовую часть. Перед стыковкой секций лазерные координатные позиционеры и установочные колонны выставляют агрегаты в идеальное горизонтальное положение с микронными допусками, после чего монтажники выполняют круговой орбитальный стык.
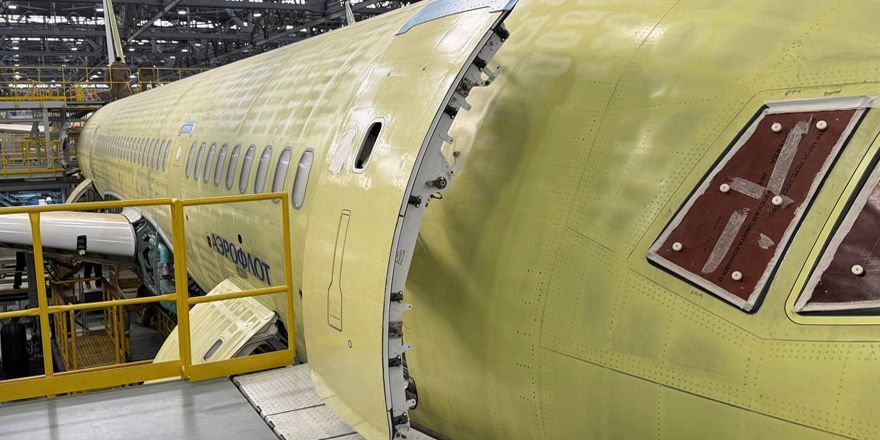
Во время пресс-тура на одной из станций сборки была зафиксирована примечательная деталь: на одном из собираемых планеров, еще покрытом защитным технологическим желто-зеленым грунтом, под оконной линией передней части салона уже четко нанесен трафарет «АЭРОФЛОТ». Это наглядно доказывает: собираемые в Иркутске 18 машин строятся под конкретные полетные спецификации национального перевозчика. Напомним, буквально неделю назад «Аэрофлот» официально подписал твердый контракт на 90 самолетов МС-21-310, увеличив общий портфель заказов до 108 бортов, а стартовые 18 машин первой партии авиакомпания начнет получать в конце 2027 года.
Автоматическая клепка ЧПУ: задел прочности на 50–60 лет
Главный специалист по развитию производственной системы ИАЗ Николай Бондарев особо подчеркнул: современный гражданский авиалайнер проектируется под колоссальный жизненный цикл — он должен надежно и безопасно летать 50, 60 и более лет. Чтобы предотвратить появление скрытых микротрещин и зон концентрации усталостных напряжений в металле, ручной труд на сборке фюзеляжа сведен к минимуму.
Ключевую роль играют тяжелые клепальные станки-автоматы с числовым программным управлением (ЧПУ):
- 🦾 Один цикл — три операции: высокоточный станок по трехмерной математической модели сверлит отверстие в пакете материалов, мгновенно впрыскивает антикоррозийный герметик и запрессовывает заклепку с постоянным калиброванным усилием.
- 🧩 Разделение функций: один роботизированный комплекс клепает внутренний силовой набор (соединяет шпангоуты со стрингерами и лонжеронами), второй автомат выполняет длинные продольные стыки обшивки фюзеляжа. Автоматизация исключает человеческий фактор и гарантирует эталонную усталостную прочность планера при тысячах циклов герметизации салона на эшелоне.
Финальный монтаж и сопряжение с пермскими двигателями ПД-14
В цехе окончательной сборки (ЦОС) передний и задний полуфюзеляжи соединяются в единый корпус, после чего рабочие пристыковывают композитные консоли крыла (изготовленные по инновационной технологии вакуумной инфузии из отечественного углеволокна на ульяновском предприятии «АэроКомпозит»).
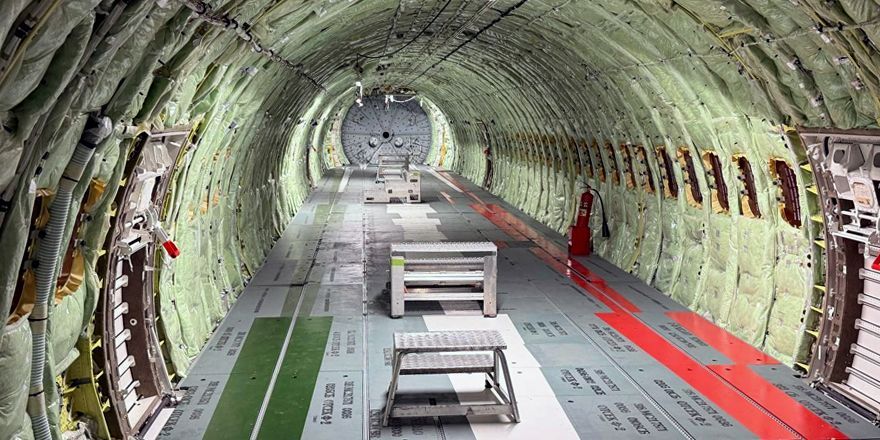
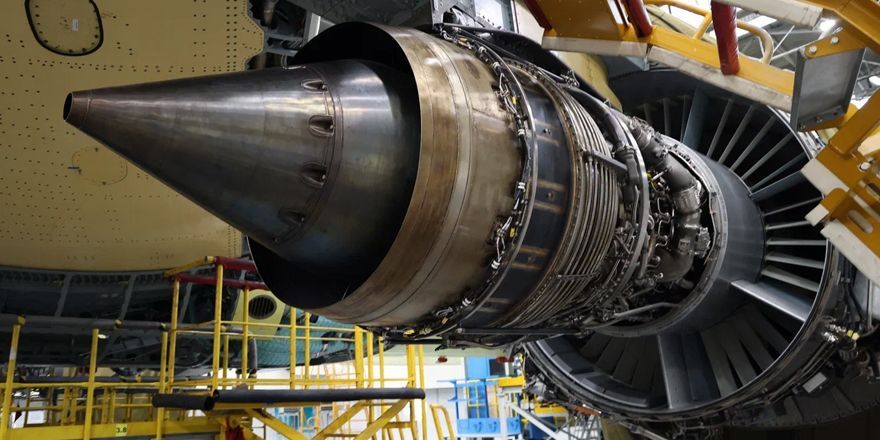
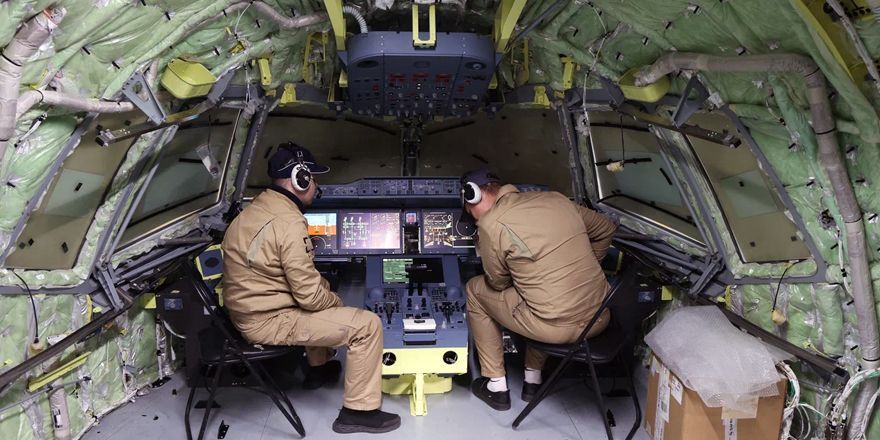
Здесь же монтируются километры электрических жгутов, гидравлические и топливные трубопроводы, блоки авионики и интерьер пассажирского салона. Завершающий этап сборки — навеска отечественных двухконтурных двигателей ПД-14 под крыло и комплексное тестирование бортовых систем без заправки керосином.
Сборка планеров в Иркутске синхронизирована с расширением смежных мощностей. Ранее наш портал подробно рассказывал, как новый производственный центр станков ЧПУ на заводе «Салют» устранил дефицит деталей для моторов ПД-14. Ввод 230 современных станков в Москве гарантирует, что готовые планеры на ИАЗ не будут простаивать в ожидании силовых установок.
Сводная таблица технологического маршрута сборки МС-21 на ИАЗ
| Производственный этап | Выполняемые операции | Технологическое оборудование |
|---|---|---|
| Агрегатная сборка панелей | Сборка суперпанелей из базовых секций «Авиастара» | Автоматические клепальные комплексы с ЧПУ |
| Формирование отсеков F1–F5 | Соединение обшивки со шпангоутами и лонжеронами | Станки клепки внутреннего силового набора |
| Стыковка полуфюзеляжей | Объединение отсеков F1-F3 (носовой) и F4-F5 (хвостовой) | Лазерные позиционеры, бесстапельные колонны |
| Межоперационная логистика | Перемещение полуфюзеляжей между рабочими станциями | Синхронизированные роботы-тележки с RFID-навигацией |
| Цех окончательной сборки | Стыковка композитного крыла, навеска ПД-14, монтаж систем | Стенды лазерной юстировки, системы «сухой» проверки бортов |
Резюме AVSIM.su
Пресс-тур на Иркутский авиазавод подтвердил: программа МС-21 бесповоротно преодолела стадию штучной опытной сборки. 18 серийных самолетов на поточной линии, измерительные лазерные колонны и маркировка бортов под стандарты «Аэрофлота» доказывают перевод конвейера на ритмичный индустриальный поток. Завод создал необходимый технологический фундамент, чтобы к концу 2027 года передать авиакомпаниям первые готовые серийные воздушные суда.